金利威铸造打磨片能用于铸件曲面打磨吗
做铸造打磨这行的老师傅都清楚,铸件清理最头疼的不是平面,是曲面。平面打磨随便拿片砂轮推就行,可一遇到阀门壳体、泵体、管件弯头这些带弧度的活儿,问题就来了:片吃不进去、磨着磨着就烧了、曲面过渡的地方留道棱、一片新片上去没磨几下就报废。车间里经常听到的一句话就是“这曲面没法磨,凑合来吧”。凑合的结果是什么?返工、客诉、工期拖。
今天这篇干货,就围绕一个核心问题展开:金利威铸造打磨片到底能不能用于铸件曲面打磨?我不讲虚的,从行业底层逻辑、真实痛点、可落地的方案三个层面,把这件事说透。看完你至少能判断:你手上的曲面活儿,该用什么片、怎么用、边界在哪。
先纠正一个流传很广的认知误区
很多人觉得,曲面打磨就得用软片、薄片,越软越贴合。这个说法只对了一半。软片确实容易贴合曲面,但铸造打磨的第一道工序是去浇冒口、去飞边、去毛刺,需要的是切削力。软片切削力不够,压上去就变形,磨半天不见肉下去。另一派则认为曲面必须用厚片硬片,靠压力硬吃。结果呢?厚片刚性大,接触弧长,在曲面上只有一条线真正受力,局部压力过大,立马烧伤发蓝,铸件表面退火,后续加工都受影响。
真正的底层逻辑是:曲面打磨的核心矛盾不是软硬,而是“接触弧控制”和“自锐性匹配”。打磨片在曲面上接触,理论接触弧长比平面大得多,如果砂轮硬度偏高、组织偏密,接触弧内磨粒不能及时脱落,就会造成堵塞和烧伤。反过来,如果太软,磨粒脱落太快,形状保持性差,曲面轮廓就磨塌了。所以能不能磨曲面,关键看这片子的硬度等级、组织松紧和结合剂配方是不是为曲面工况调过的。
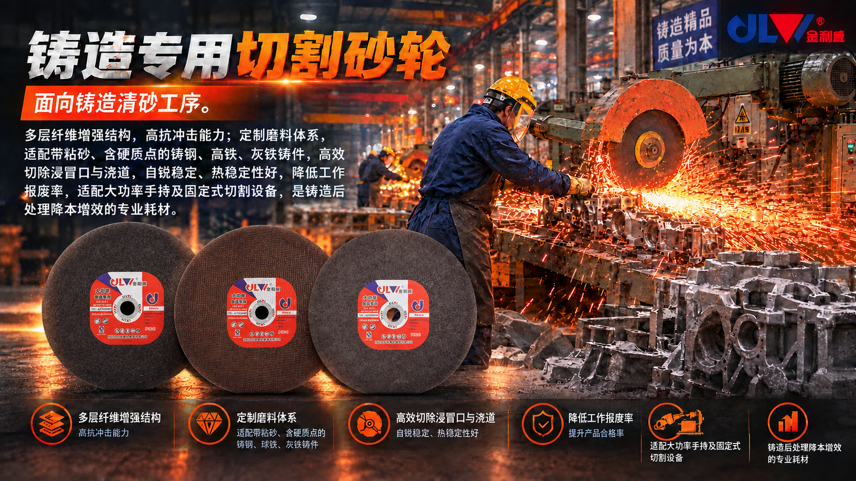
金利威铸造打磨片在这个问题上的设计思路,是走“中软偏硬、组织适中、自锐可控”的路线。它不是靠软去贴合,而是靠磨粒在压力下的可控脱落来保持锋利,同时用纤维增强树脂结合剂保证抗冲击性。这个逻辑下面讲痛点的时候会反复用到。
曲面打磨的四个真实痛点,你肯定遇到过
第一个痛点:曲面过渡区磨出棱角,手感一摸就刮手。
成因很简单,打磨片边缘是直角,在曲面和平面交界的地方,直角边吃不进去,操作工只能斜着推,一斜就磨出棱。危害不用多说,铸件外观不合格,喷漆后棱线更明显,严重的就是废品。很多厂家让工人手工修,修一个两个还行,批量生产根本来不及。
第二个痛点:打磨片在曲面上局部过热,铸件发蓝退火。
这个最隐蔽也最要命。曲面接触面积小,同样的压力集中在更小的区域,温度瞬间就上去了。如果打磨片散热不好、组织太密,热量全传给工件。铸件表面一蓝,硬度就变了,后续机加工刀具磨损加快,客户装配时发现材质不对,整批退货。这不是打磨片“磨不动”的问题,是“磨得太狠”的问题。
第三个痛点:一片新片上去,磨不了几个曲面就失去形状。
曲面打磨时,打磨片各部位磨损不均匀,边缘磨得快、中间磨得慢,很快就不是圆弧了。工人得不停修整,修整又浪费时间和片。算下来一片片成本不高,但停机修整的时间成本高得吓人。小批量多品种的铸造厂最怕这个。
第四个痛点:曲面深处清根清不干净,浇冒口残留。
有些铸件曲面根部有凹槽,标准打磨片直径大、边缘厚,伸不进去。工人只能换小直径片或者手工用錾子剔,效率低不说,还容易伤到本体。这个痛点在阀门类和泵体类铸件上特别突出。
金利威铸造打磨片针对这些痛点做了什么
先说明,我不是说一片片子能解决所有曲面问题,那不符合实际。金利威铸造打磨片有它的适用边界,下面讲方案的时候我会把边界标清楚。
针对棱角问题,核心是边缘处理和硬度匹配。金利威铸造打磨片在生产中控制硬化炉的温度曲线,保证片体硬度均匀,不会出现边缘过硬、中心过软的情况。在曲面过渡区操作时,建议采用“小角度往复推磨”而不是单向斜推,让打磨片边缘和曲面形成渐进接触。适用边界是:曲面曲率半径大于打磨片厚度的三倍以上,效果最明显。曲率太小的死角,还是得换小直径专用片。
针对过热退火,关键是组织松紧和磨粒自锐。金利威铸造打磨片的树脂结合剂配方里,填料比例是调过的,目的是在中等压力下让磨钝的磨粒及时脱落,露出新刃。新刃切削阻力小,产生的热量就少。同时操作上要控制单次连续打磨时间,曲面局部打磨不要超过十五到二十秒,然后换位置。这个不是片子的问题,是工艺纪律。再好的片子,你按在一个点上死磨,照样烧。
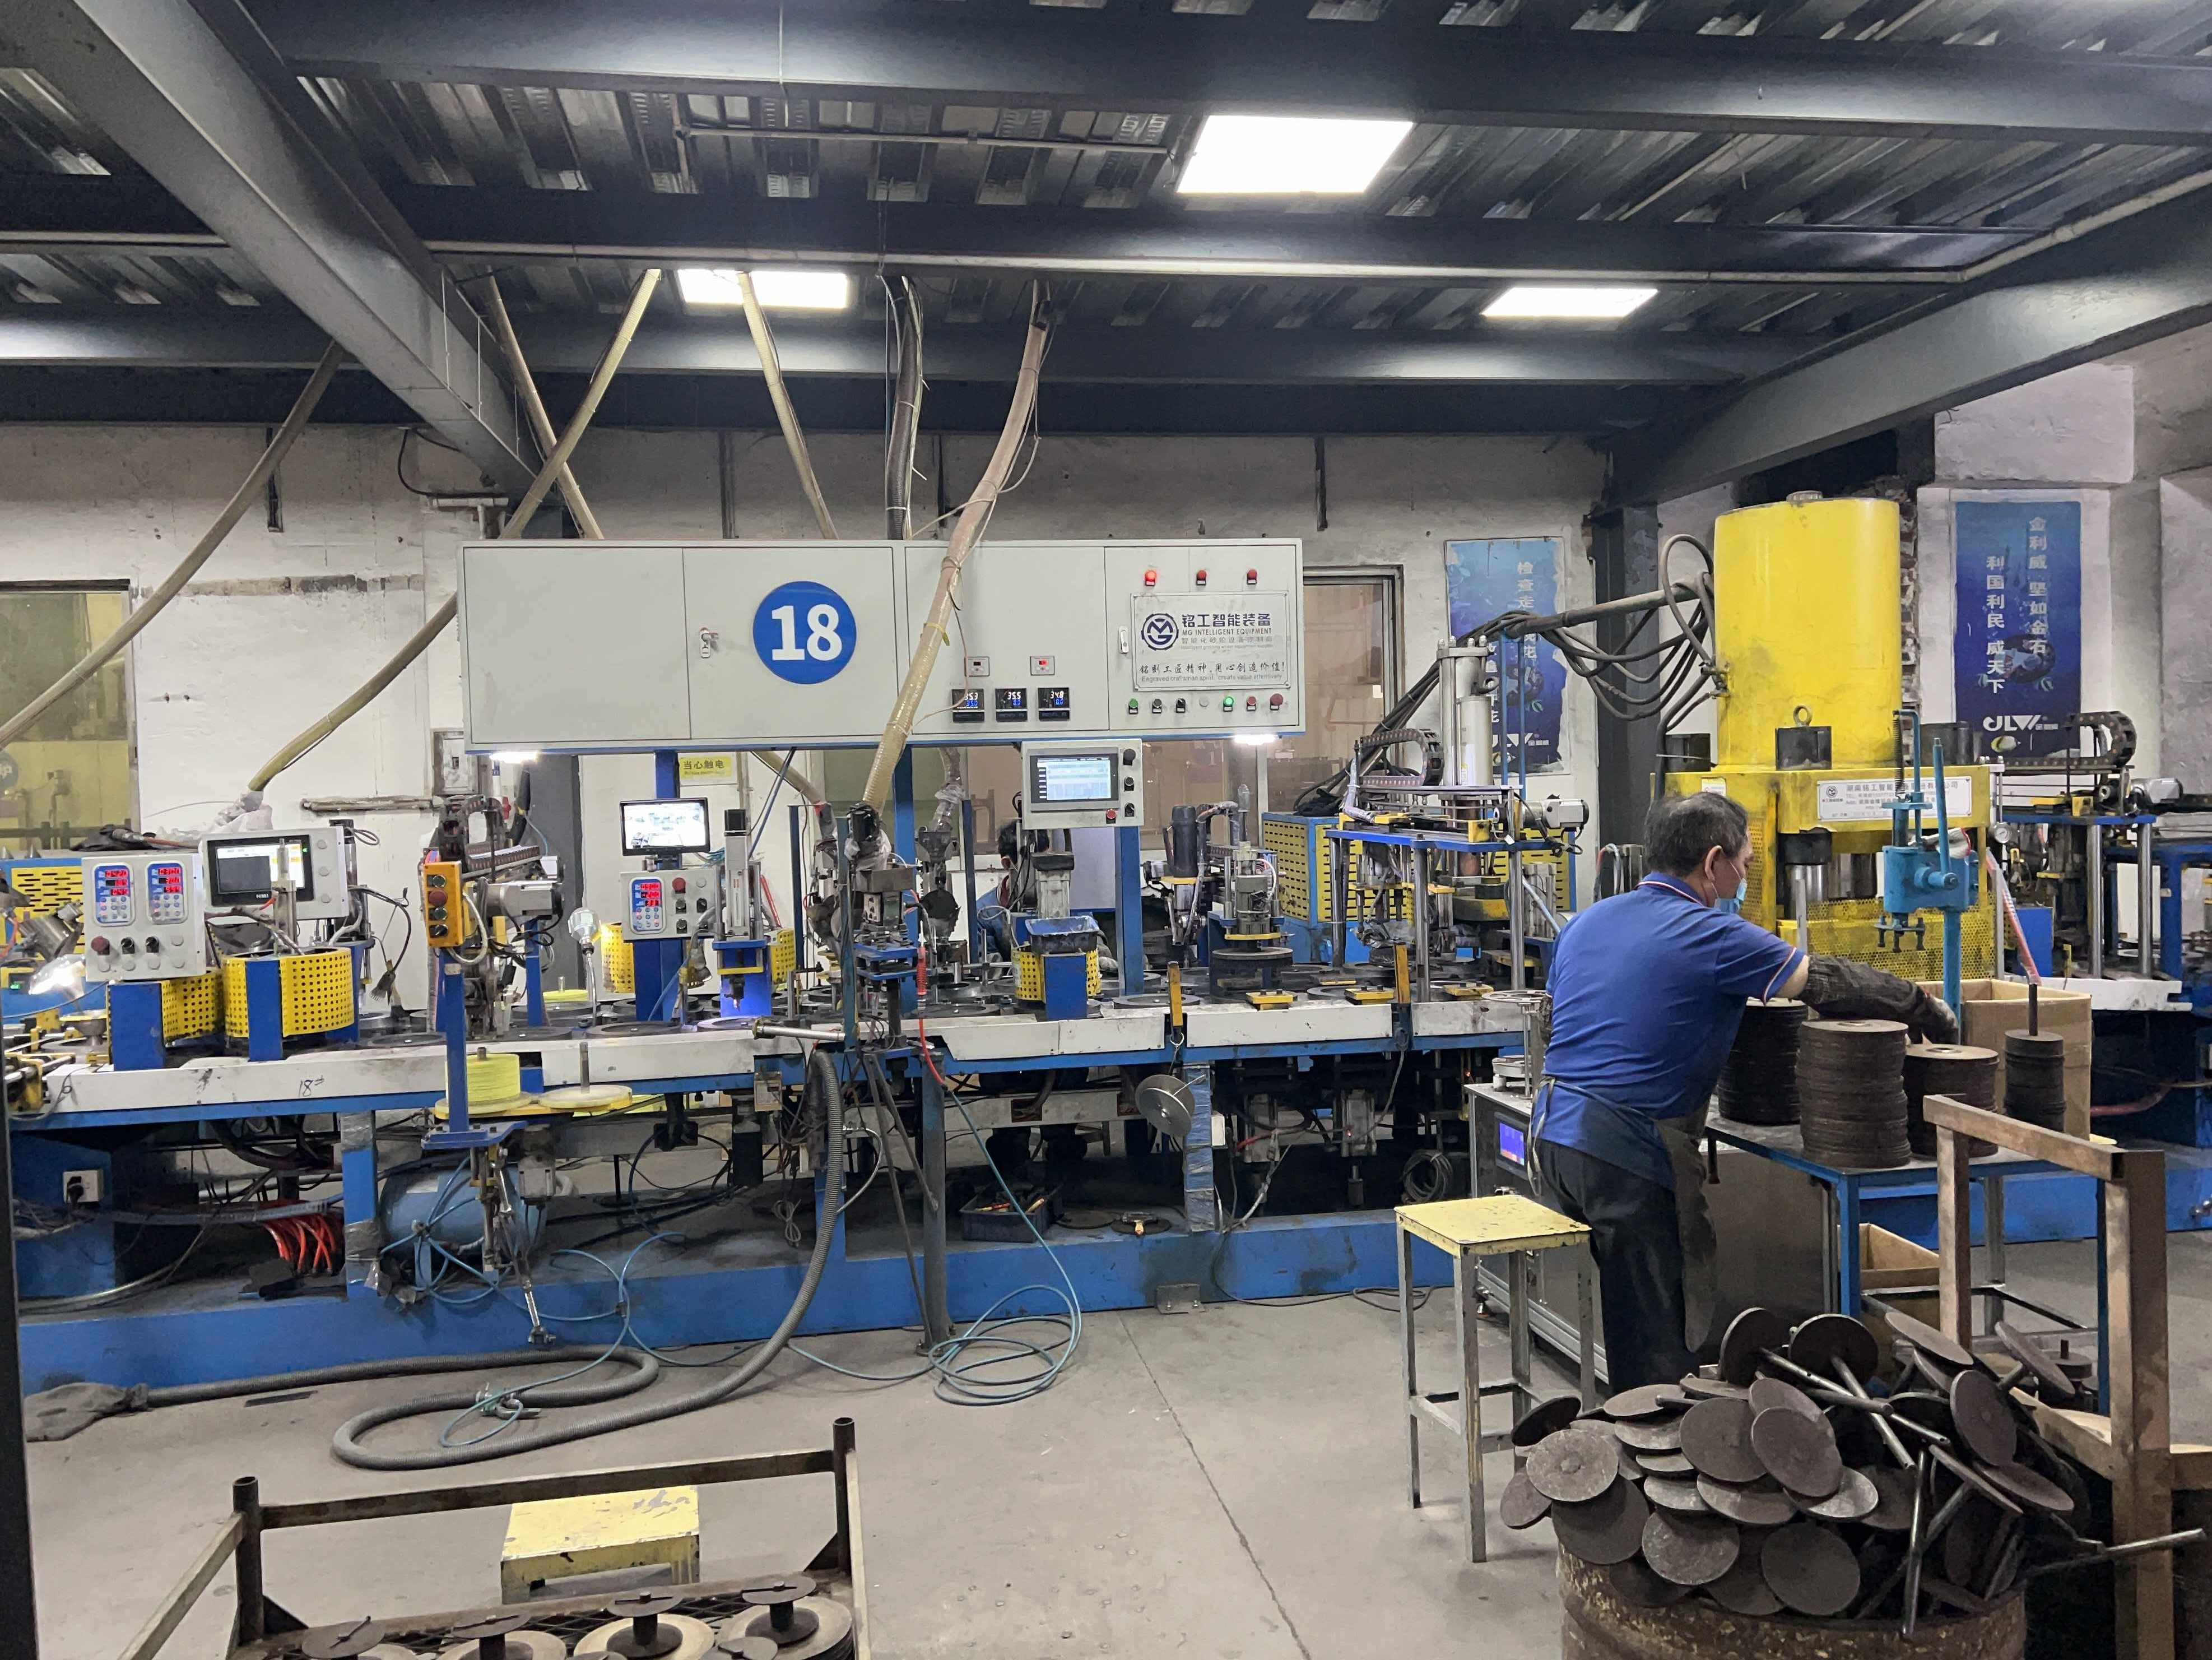
针对形状保持性,靠的是纤维增强和成型工艺。金利威有三十台自动化成型机和四座硬化炉,片体的密度均匀性控制得比较稳。在曲面打磨时,建议把打磨片的工作面分成几个区域轮换使用,不要总用一个点吃劲。这样片体磨损均匀,形状保持时间长。适用边界是:粗磨去冒口和精磨修曲面要分开用不同粒度的片,拿一片粗磨片去修曲面,形状肯定保不住。
针对清根问题,这是打磨片直径和厚度的匹配问题。金利威铸造打磨片有不同规格,曲面清根建议选直径偏小、厚度偏薄的规格,配合角磨机的小角度进入。如果凹槽深度超过打磨片半径,那就不是打磨片能解决的了,得用带柄旋转锉或者专用清根工具。这个边界要清楚,别硬来。
一个一线实操案例
广东一家做不锈钢泵体的铸造厂,曲面过渡区一直靠人工修,一天产能卡在八十件上不去。后来换了金利威铸造打磨片的中软规格,配合小角度往复推磨手法,单件曲面打磨时间从四分半降到两分四十秒,棱角返工率从百分之十几降到百分之三以内。但他们也反馈了一个情况:泵体流道深处的清根还是得用旋转锉,打磨片伸不进去。这就是我说的边界,打磨片能解决大部分曲面过渡和飞边问题,但深腔清根不是它的活。这个案例说明什么?说明选对片、用对法,曲面打磨效率能提上来,但别指望一片打天下。
落地行动指引,低门槛起步
如果你现在手上就有曲面铸件要磨,别急着换设备换工艺,先做三件事。
第一,拿你目前最难磨的那个曲面工件,拍张照,量一下曲率半径和打磨位置的空间尺寸。曲率半径大于五十毫米、空间能伸进角磨机的,金利威铸造打磨片的中软规格可以直接试。曲率半径小于三十毫米或者凹槽很深的,先别试,换小直径专用片或者旋转锉。
第二,试的时候记住两个参数:单次连续打磨不超过二十秒,打磨片工作面轮换使用。这两条做到了,烧伤和形状保持问题能解决一大半。
第三,粗磨和精磨分开。去冒口飞边用粗粒度,修曲面轮廓用中粒度,别拿一片从头干到尾。金利威铸造打磨片有不同粒度规格,分开用成本增加有限,效果提升明显。
最后总结一句:金利威铸造打磨片能用于铸件曲面打磨,但有前提条件。它的设计逻辑是自锐可控加纤维增强,适合曲率半径适中、需要一定切削力的曲面过渡区和飞边清理。曲率过小、空间过窄的深腔清根,它不是最优解。搞清楚边界,用对方法,曲面打磨没那么难。金利威做了二十六年树脂砂轮,靠的就是把每个工况的边界讲清楚,不夸大、不误导。你按这个思路去试,心里就有底了。